



在金属加工领域,有两种技术因其精确性和可靠性而脱颖而出:
这两种方法都是在不熔化贱金属的情况下,利用填充金属将金属片连接在一起。虽然它们有相似之处,但各自不同的特点使它们适用于各行各业的各种应用。
用于焊接和钎焊的产品 更大容量
- 最高温度: 900 - 1100 °C
- 炉腔容积: 10到1300升
- 对于需要可靠维持特定气氛的工艺
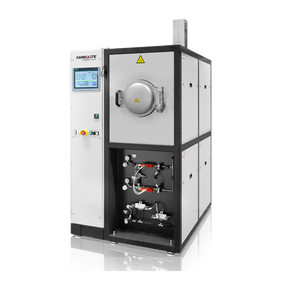
- 最高温度: 1600 - 2200 °C
- 保温材料: 钼或钨
- 体积: 10-60 升
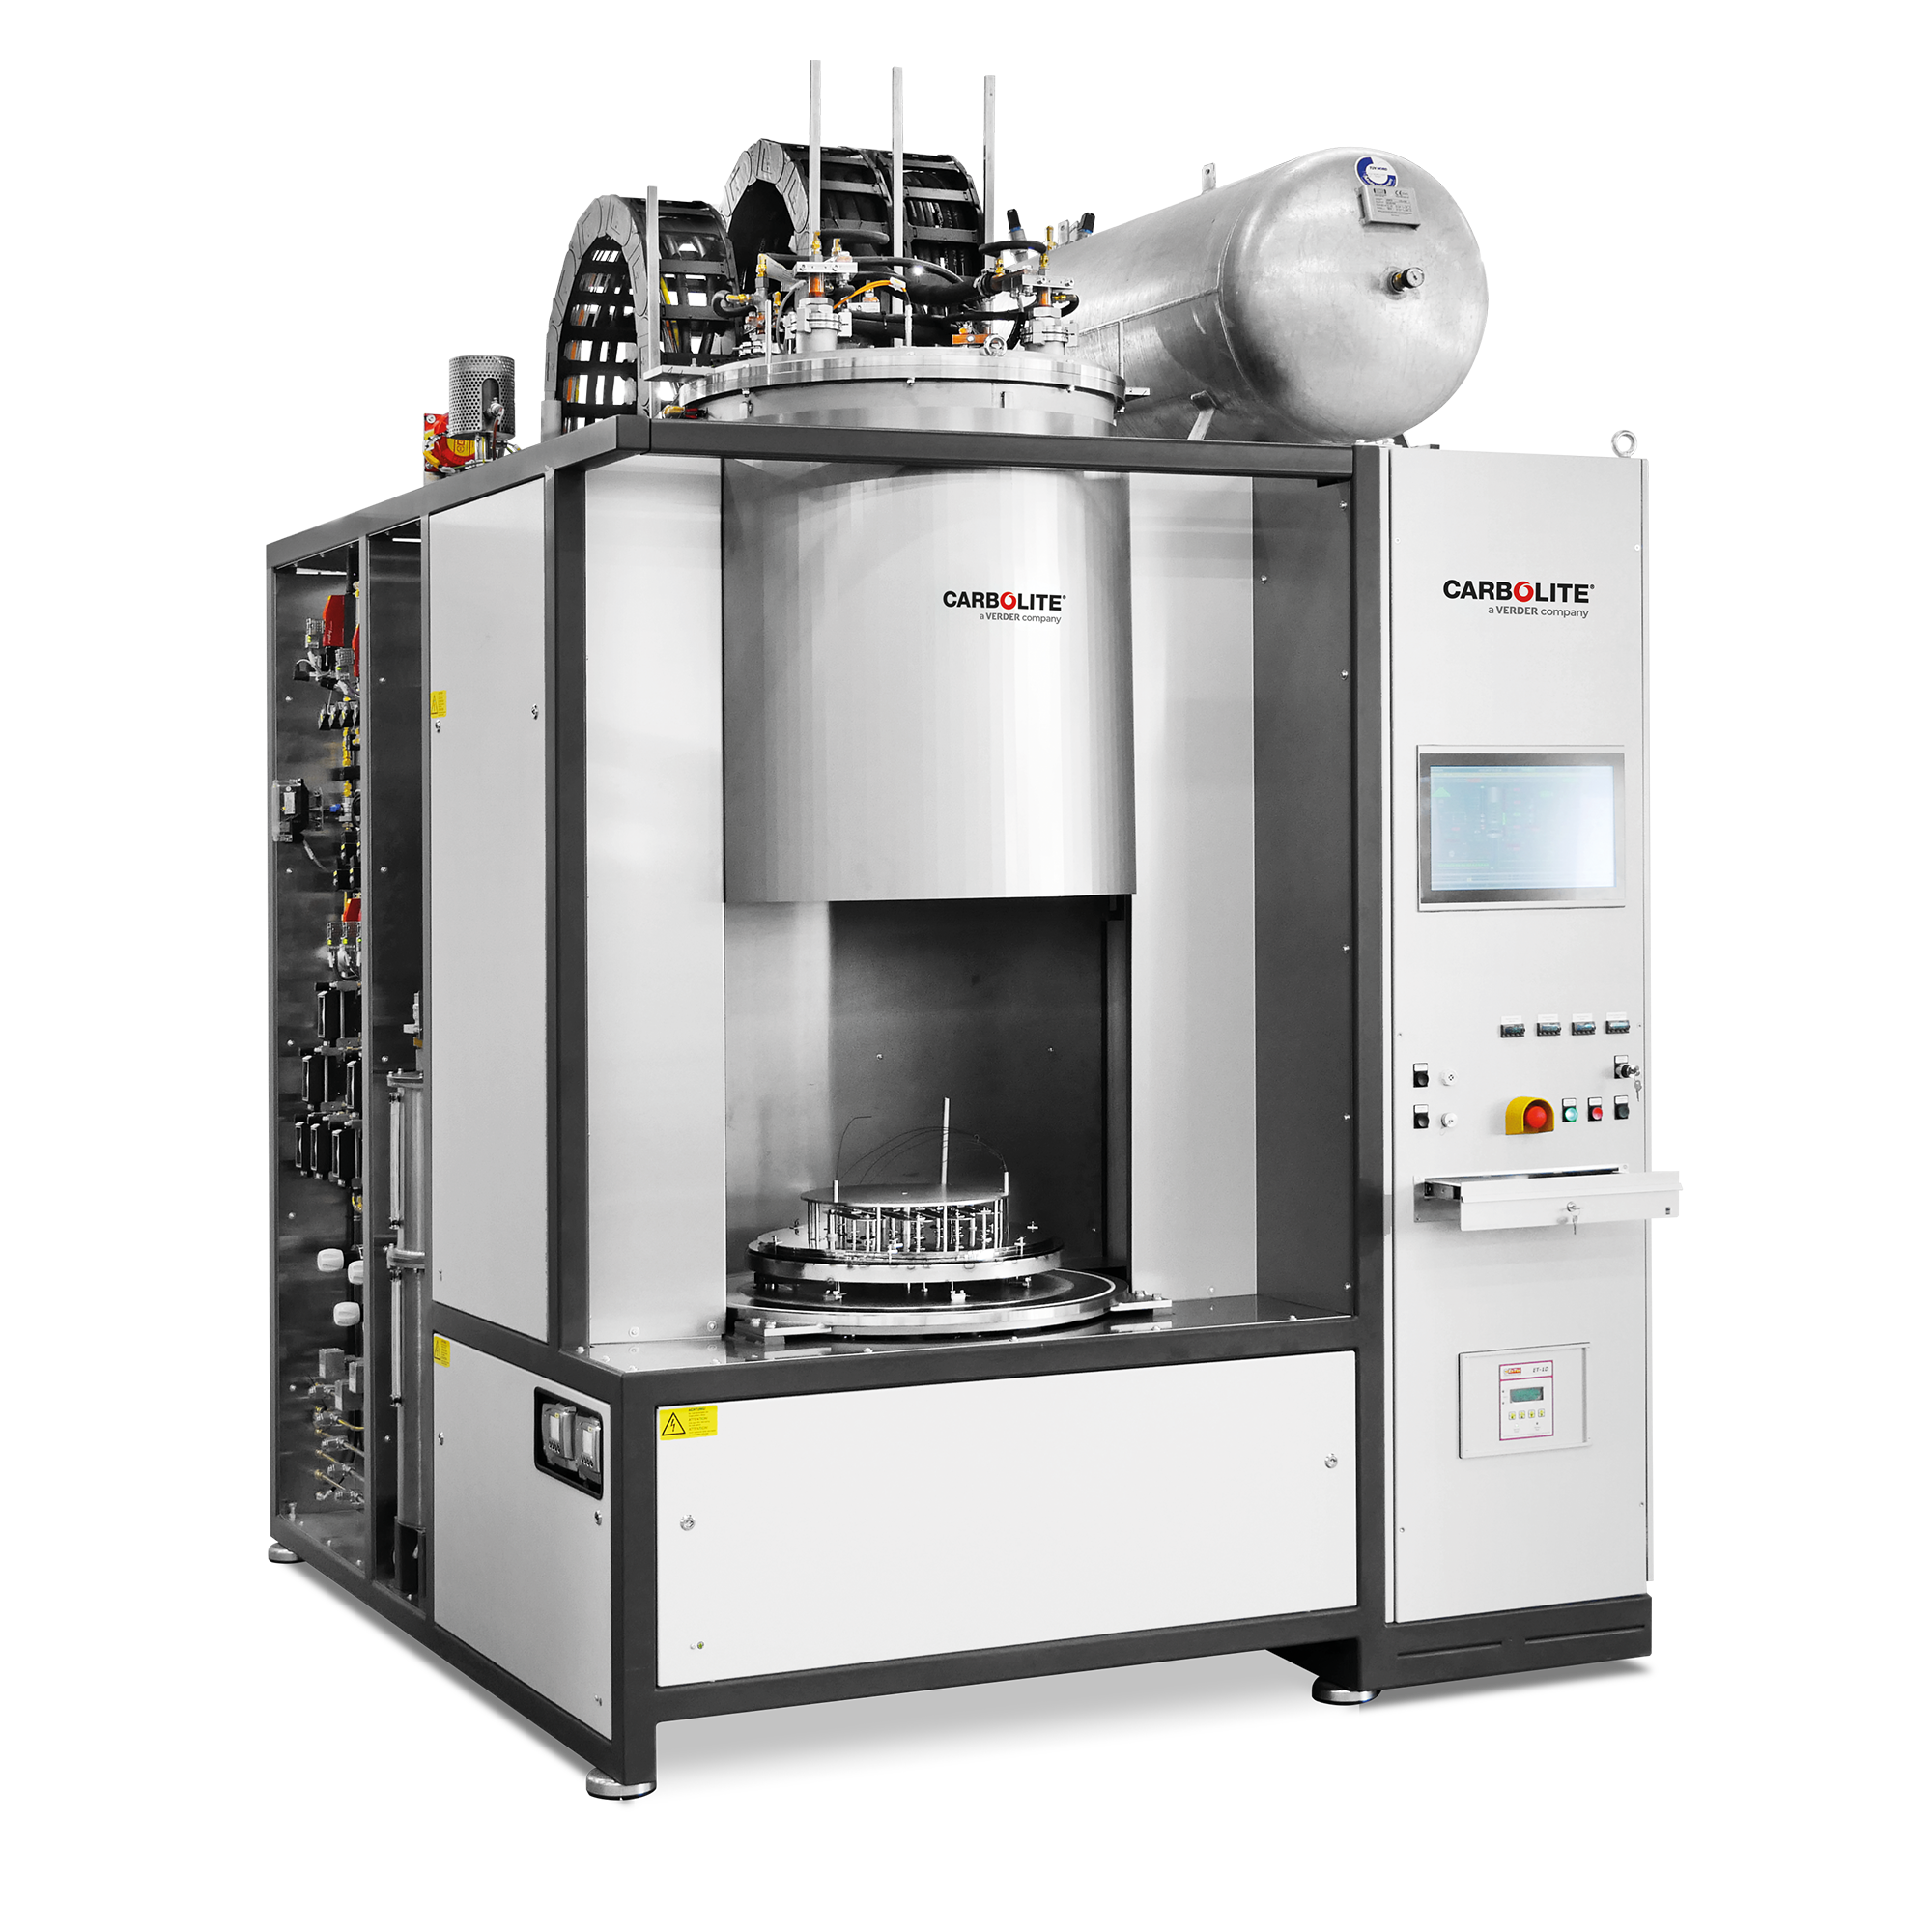
- 最高温度: 1050 °C
- 体积: 7.5至95升
- 全自动运行,适用于需要纯净气氛环境的应用
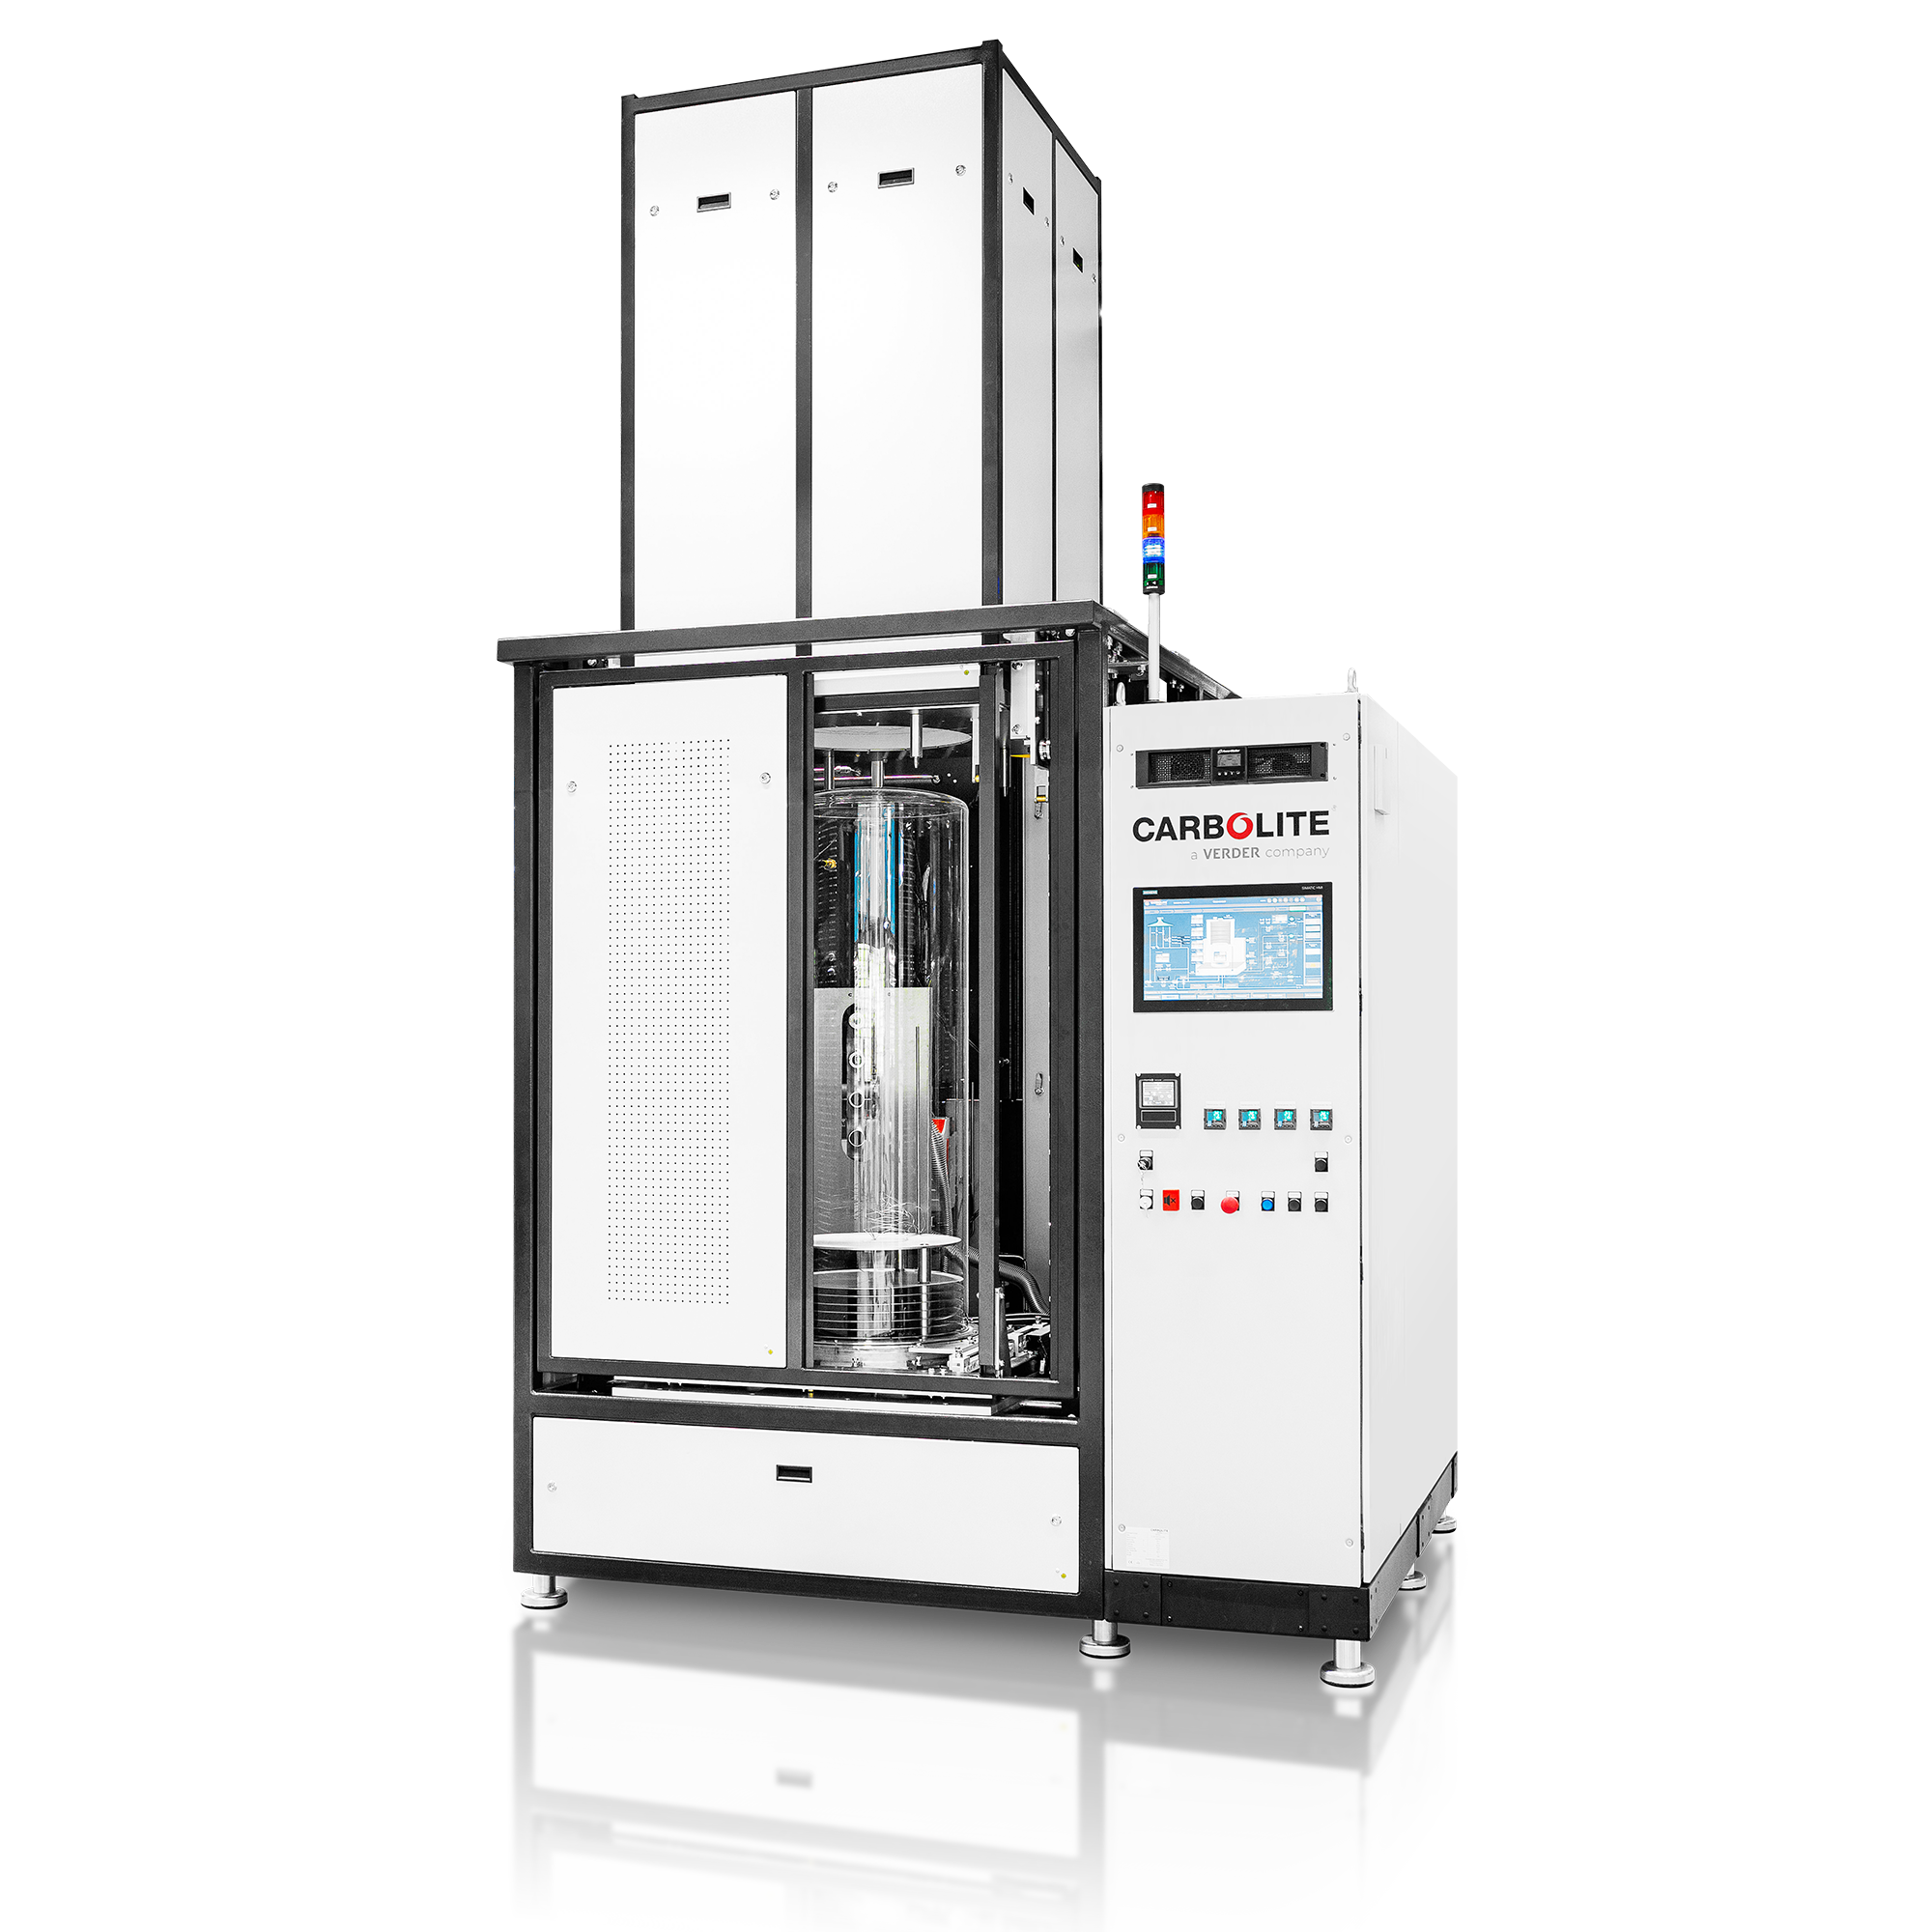
较小的体积
- 石英管或陶瓷管
- 真空条件下高达 1450 °C
- 最大 34 升
- 压力范围 10-5 毫巴
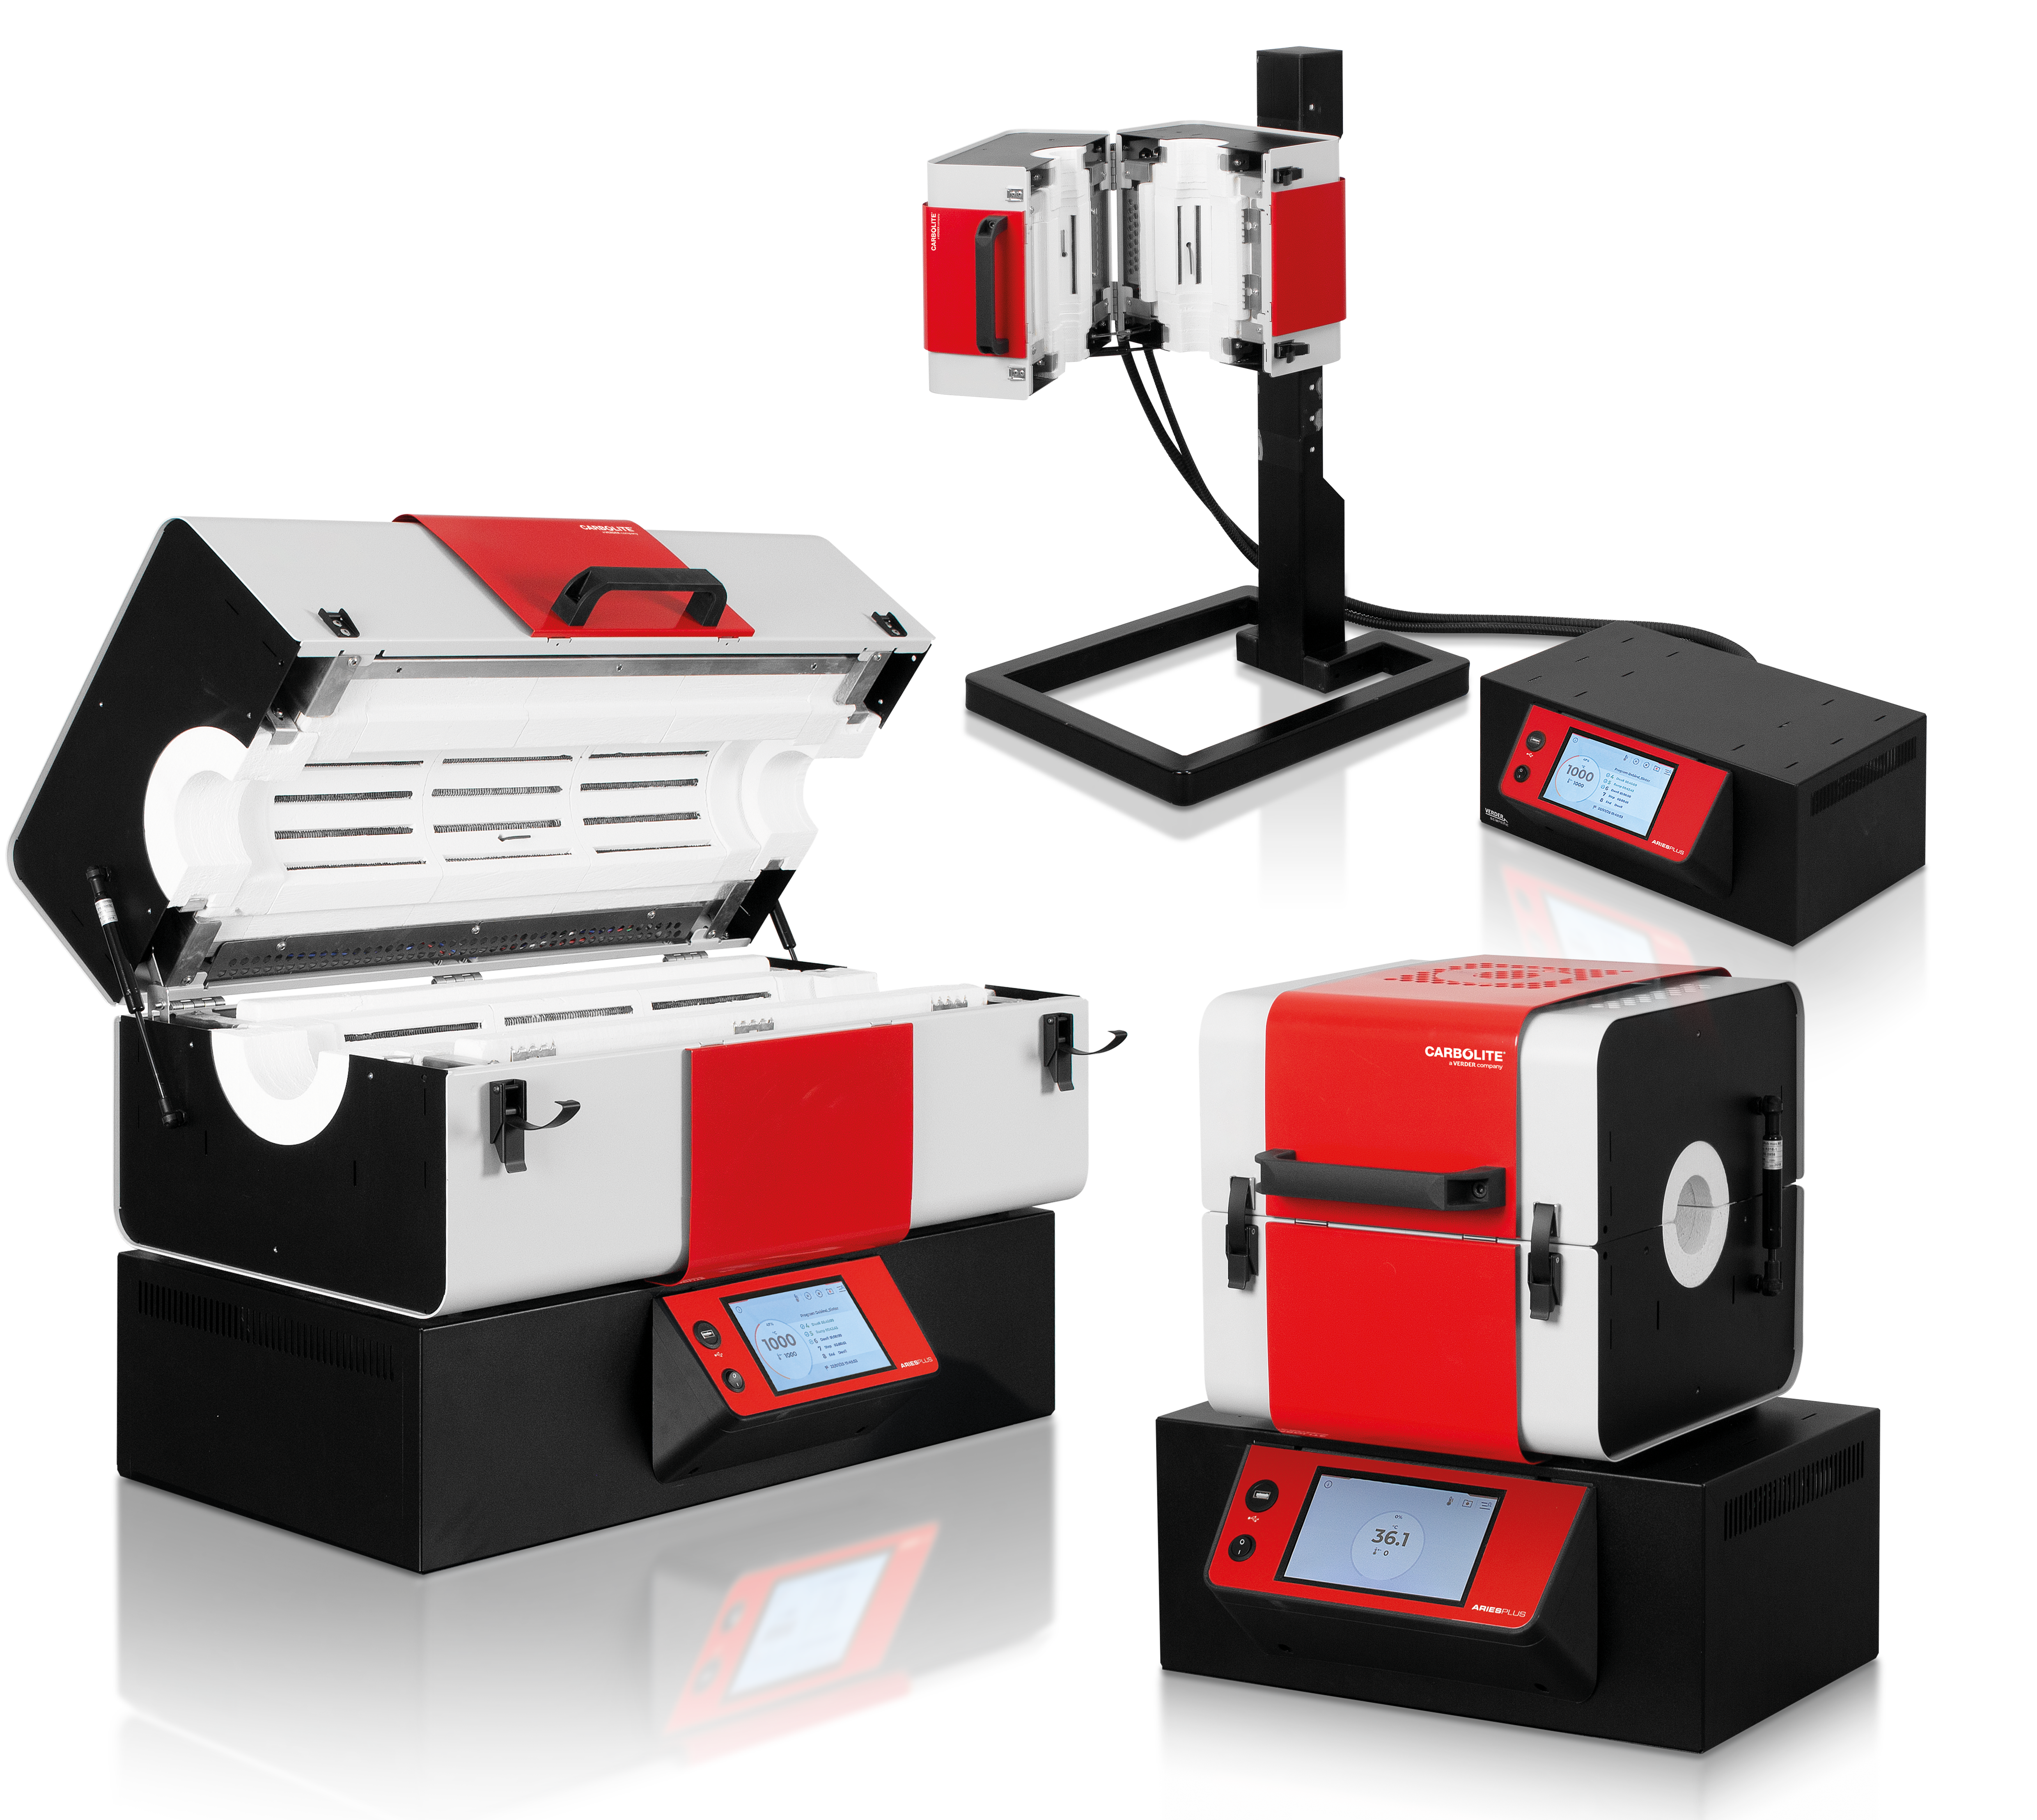
- 最高温度: 1300 °C
- 加热长度: 200 - 4500 mm
- Furnace Ø: 200mm
- 方向: 水平 / 垂直
我们在焊接和钎焊方面的优势
- 精确控温 ± 0.5 K
- 温度均匀性优于 ± 5 K
- 理想的终端真空和极低的泄漏率
- 在相关法兰上用 CF 型密封件代替聚合物密封件
- 门/罩法兰的双凹槽抽排可降低泄漏率
- 对内表面进行特殊处理,以减少表面粗糙度,从而减少表面的水覆盖率。这就减少了高真空范围内泵的停机时间
- 热区振动的机械耦合
- 带自动旁路功能的涡轮分子泵系统,可抽空至分子范围
- 全面数据记录,实现全过程控制 ;
- 可选择氢气或加湿氢气
定义
焊接是一种使用熔点低于 450 °C 的填充金属(焊料)的工艺。这种技术因其能够产生牢固的导电接头而备受推崇,成为电子行业的基石。从电路板到导线连接,焊接是精确和耐用的代名词
钎焊则使用熔点高于 450 °C 但低于贱金属熔点的填充金属。熔化的填充金属在紧密配合的零件之间产生毛细作用,形成牢固的防漏结合。这种方法广泛应用于工具、汽车部件和各种金属结构的制造,具有坚固耐用和耐高温的特点。
内部视角
材料之间的化学物理结合可以是金属对金属,也可以是绝缘体对金属。
在真空或高温环境下,电子元件上的助焊剂可能会产生有害影响。助焊剂由酸和盐组成,由于其蒸汽压较高,会转变为气态。随后,助焊剂材料在绝缘体上凝结会形成导电通路,导致泄漏电流,从而可能损害昂贵元件的完整性。遗憾的是,活跃(因此腐蚀性强)的助焊剂往往能建立牢固的连接。某些材料属性(如耐真空性)在标准大气制造条件下是无法实现的。
解决这一问题的方法是采用高真空焊接和钎焊技术。在这两种方法中,两种不同材料之间的结合是通过第三种金属物质(即焊料或钎焊填充材料)来建立的。焊接和钎焊的主要区别在于,焊接主要涉及可逆的粘合,而钎焊则导致材料的不可逆扩散,从而产生更强的粘合力。整个过程在高真空(HV)或超高真空(UHV)环境下进行。这种环境消除了氧化风险,并允许使用无助焊剂的焊接材料。
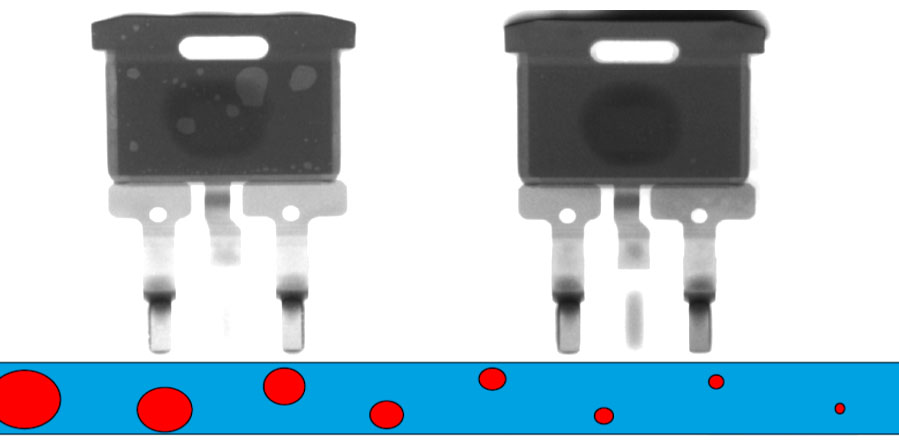
左图:嵌入气体杂质的传统连接。
右图:通过高真空焊接和钎焊建立的连接,几乎没有杂质。
真空泵类型
为满足客户对焊接和和铜焊的特定真空要求,可将漏率降至 10-3 mbar-l/s 以下,并附加高真空抽气系统。正如普朗克辐射定律所描述的那样,真空中的热传导完全是通过热辐射进行的,因此要在热区内实现理想的温度均匀性,炉子的设计必须高度对称。这种设计考虑对于确保热量均匀分布以及粘接工艺的质量至关重要。
隔膜泵、旋片泵
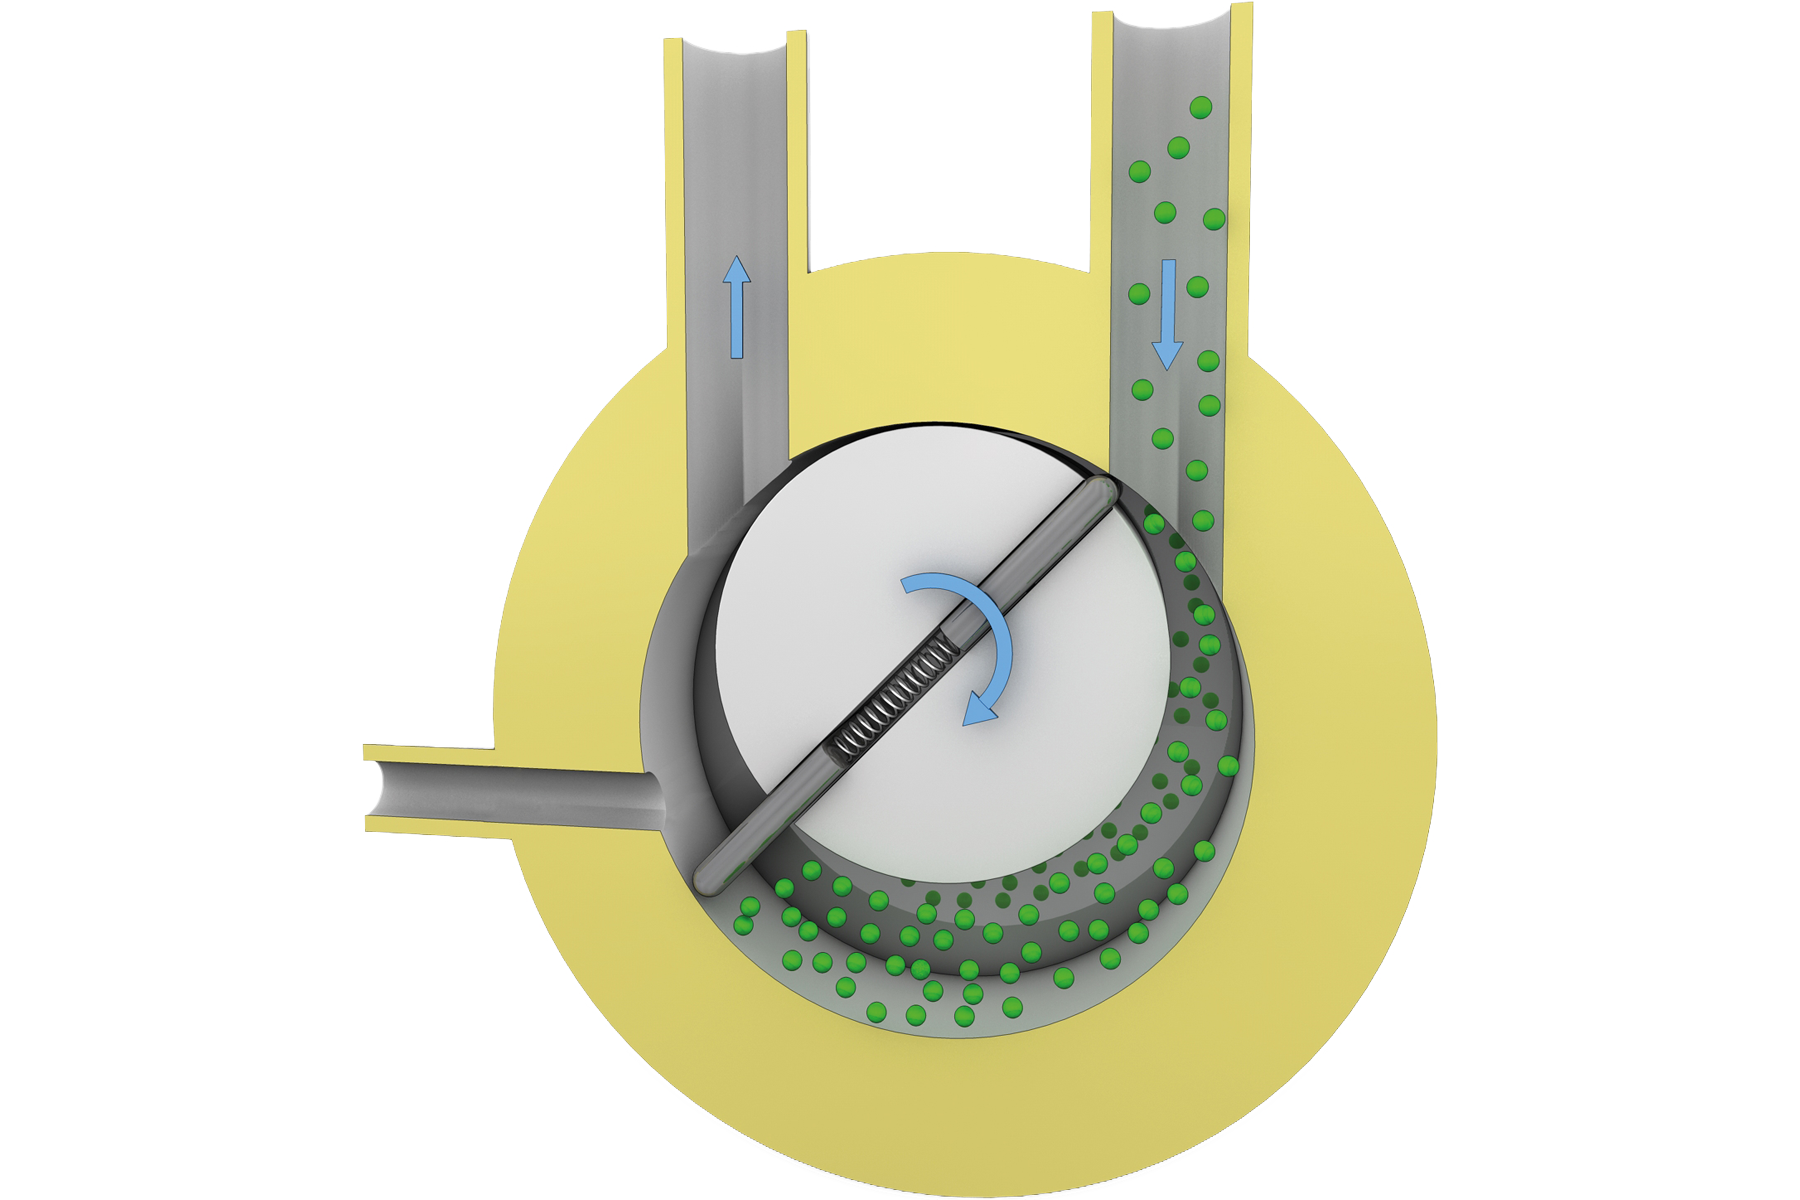
10 – 10-2 mbar
罗茨泵,涡旋泵
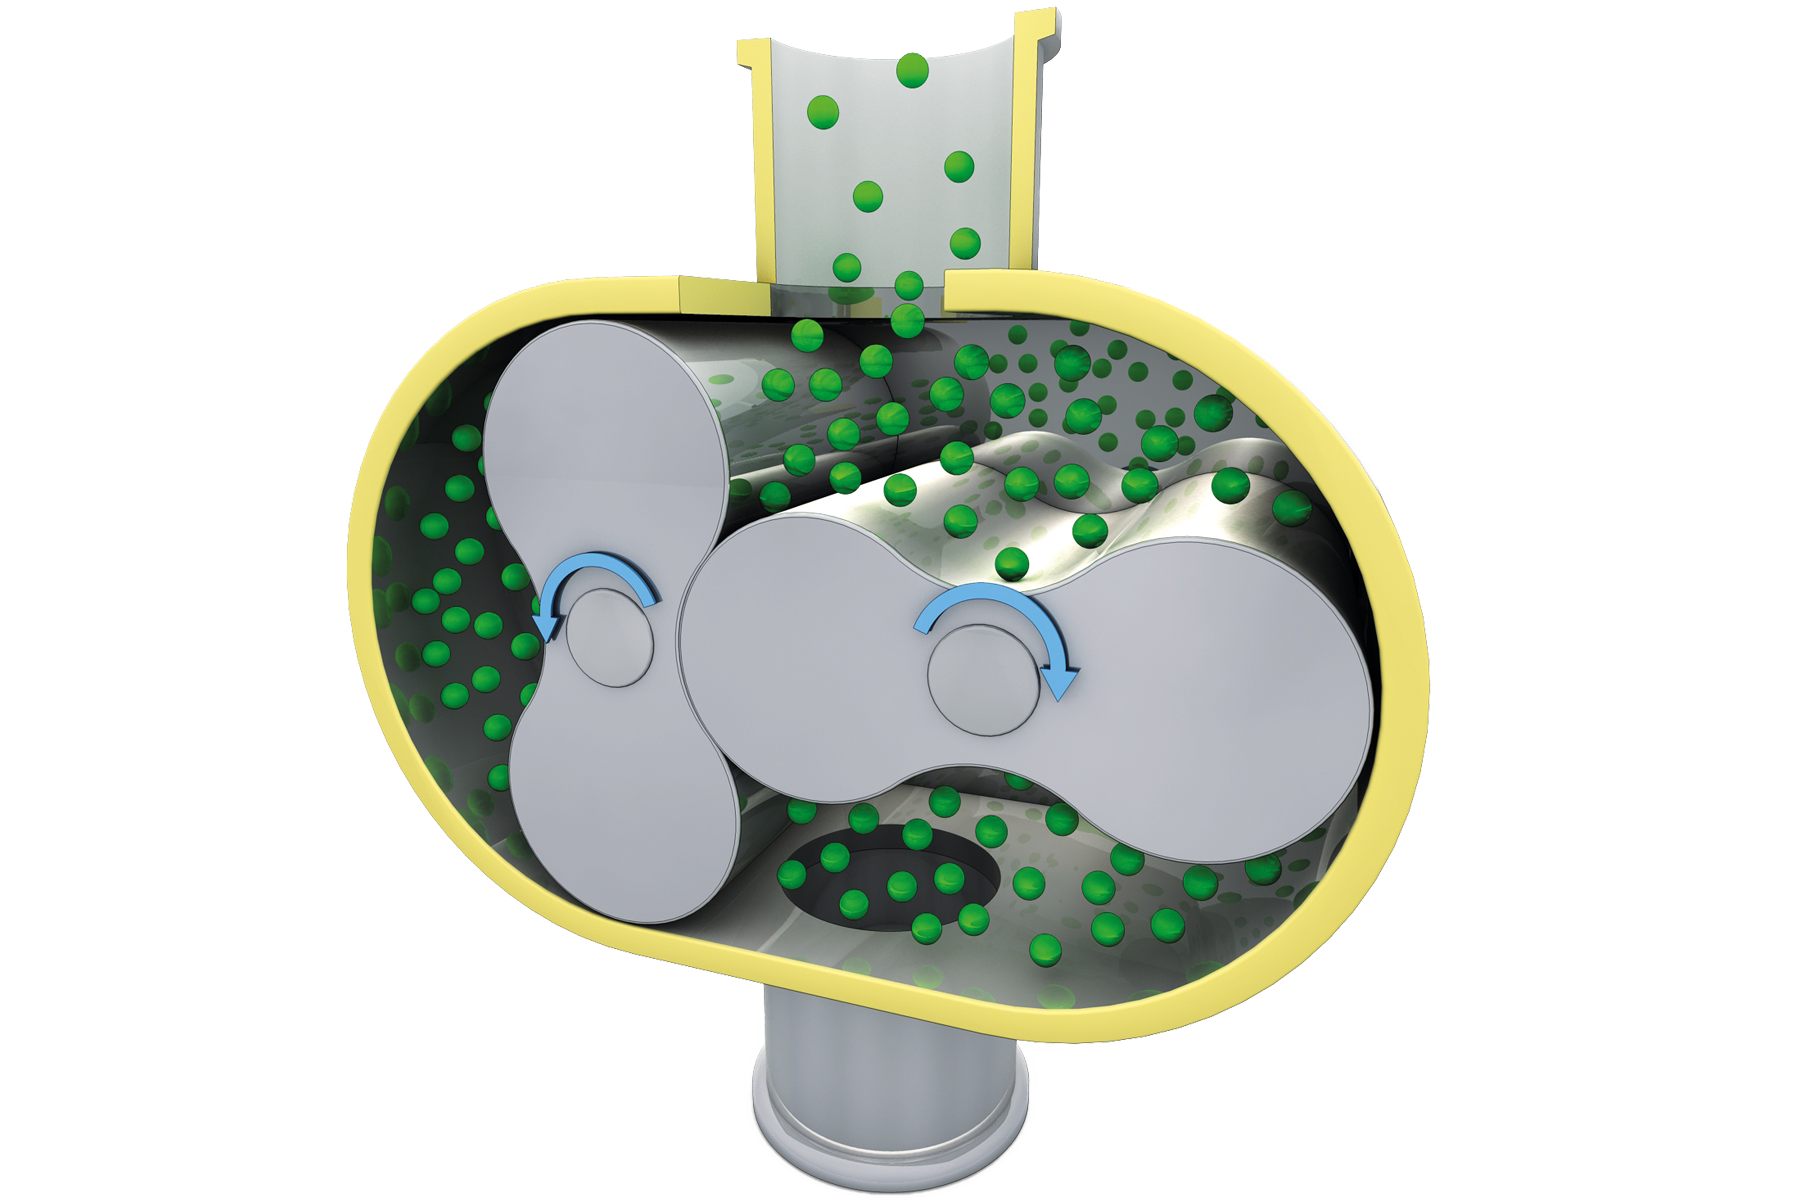
10-2 – 10-3 mbar
涡轮泵
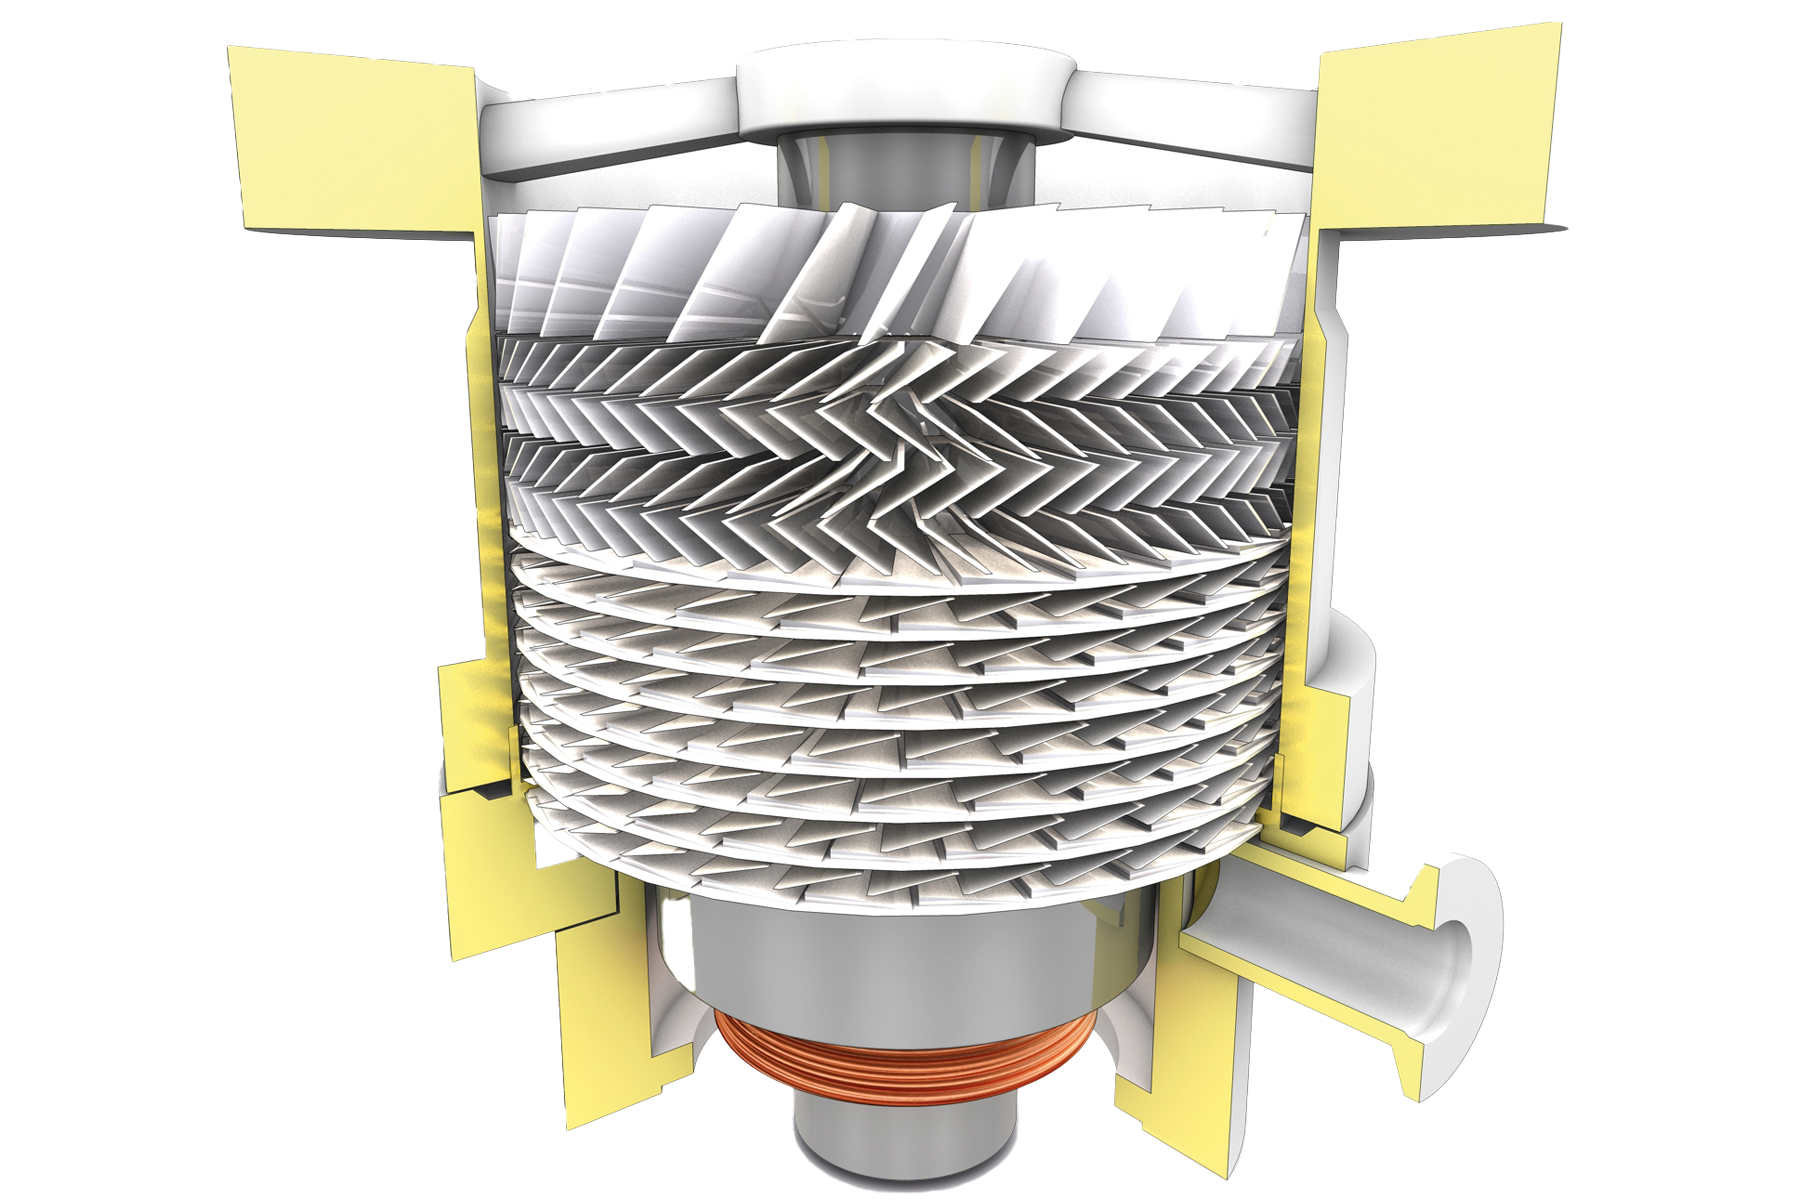
10-5 – 10-6 mbar
强制冷却改装
为满足客户对焊接和和铜焊的特定真空要求,可将漏率降至 10-3 mbar-l/s 以下,并附加高真空抽气系统。正如普朗克辐射定律所描述的那样,真空中的热传导完全是通过热辐射进行的,因此要在热区内实现理想的温度均匀性,炉子的设计必须高度对称。这种设计考虑对于确保热量均匀分布以及粘接工艺的质量至关重要。
HBO
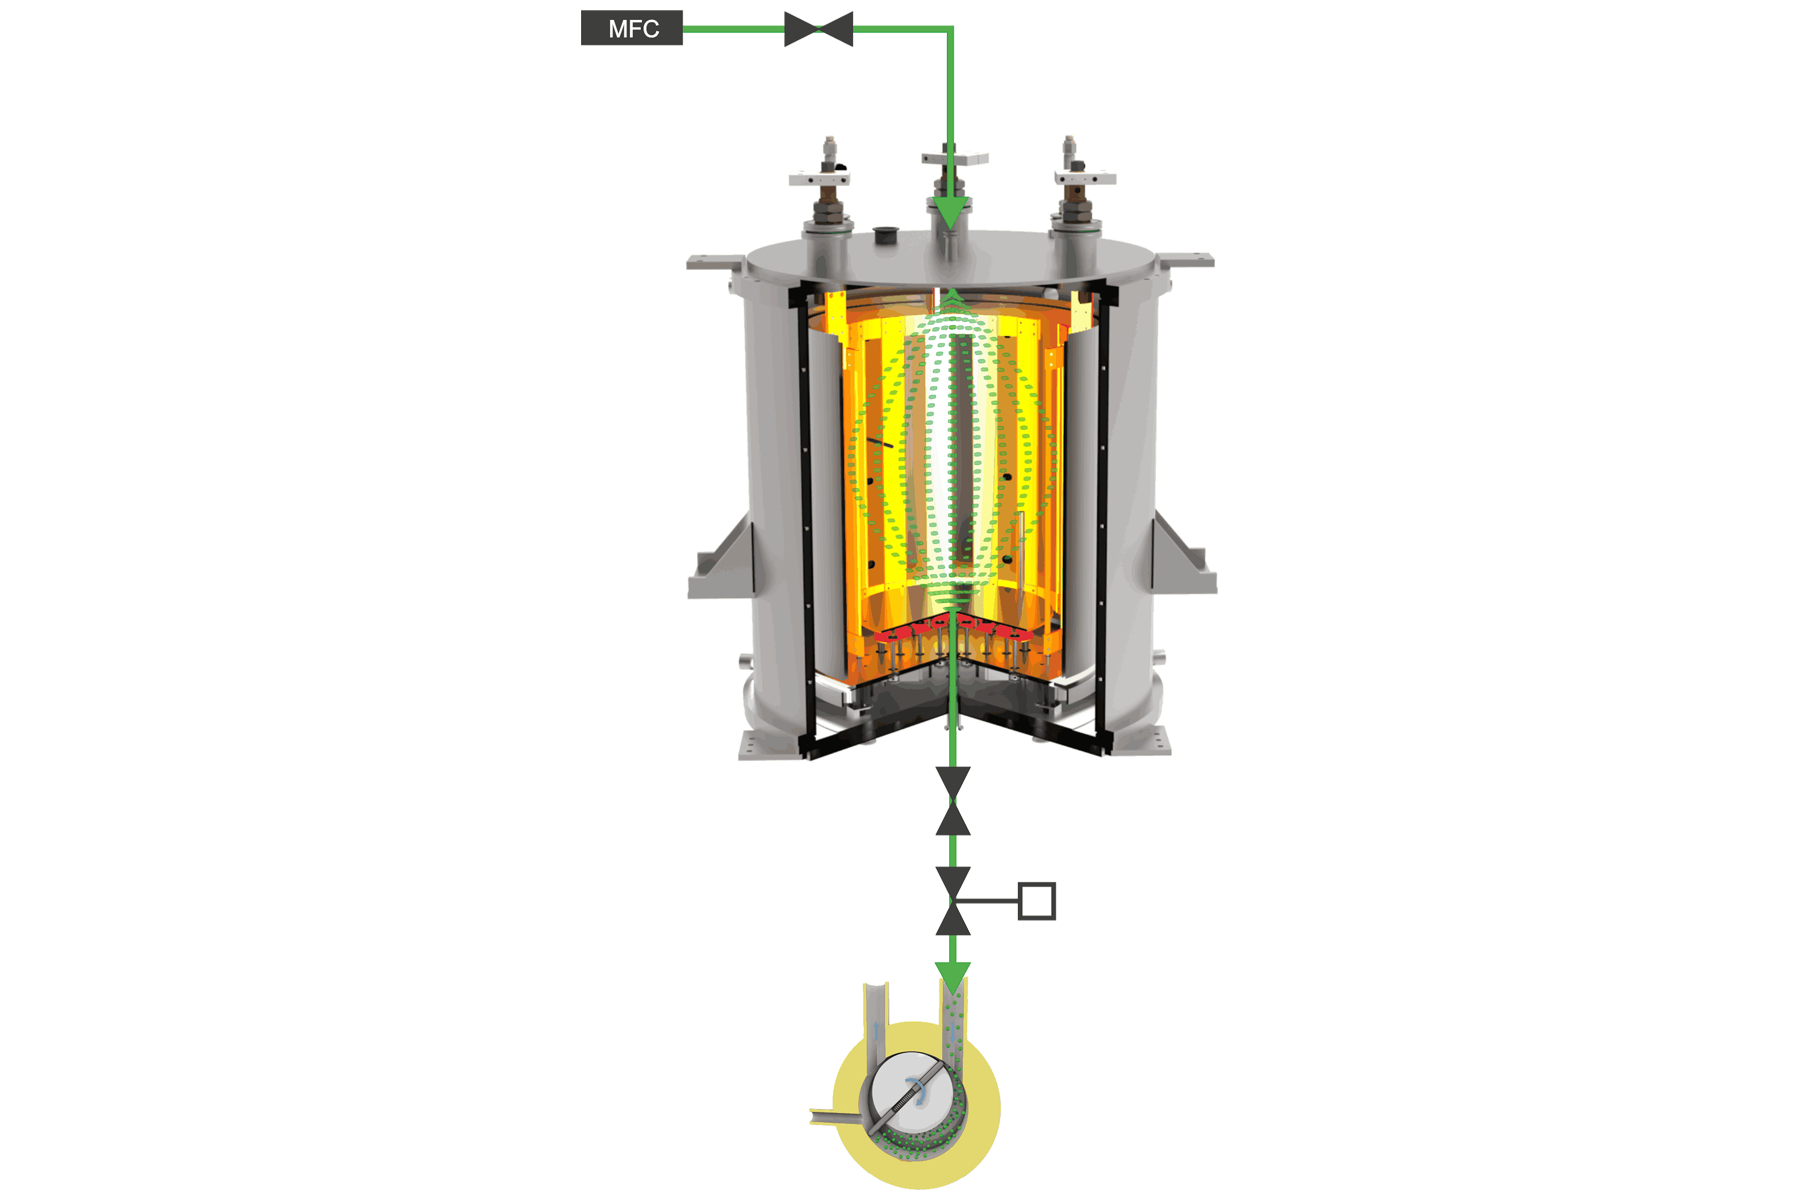
通过装有热交换器的甑内气体循环。 水冷容器加快了冷壁真空炉的冷却速度。
V-L
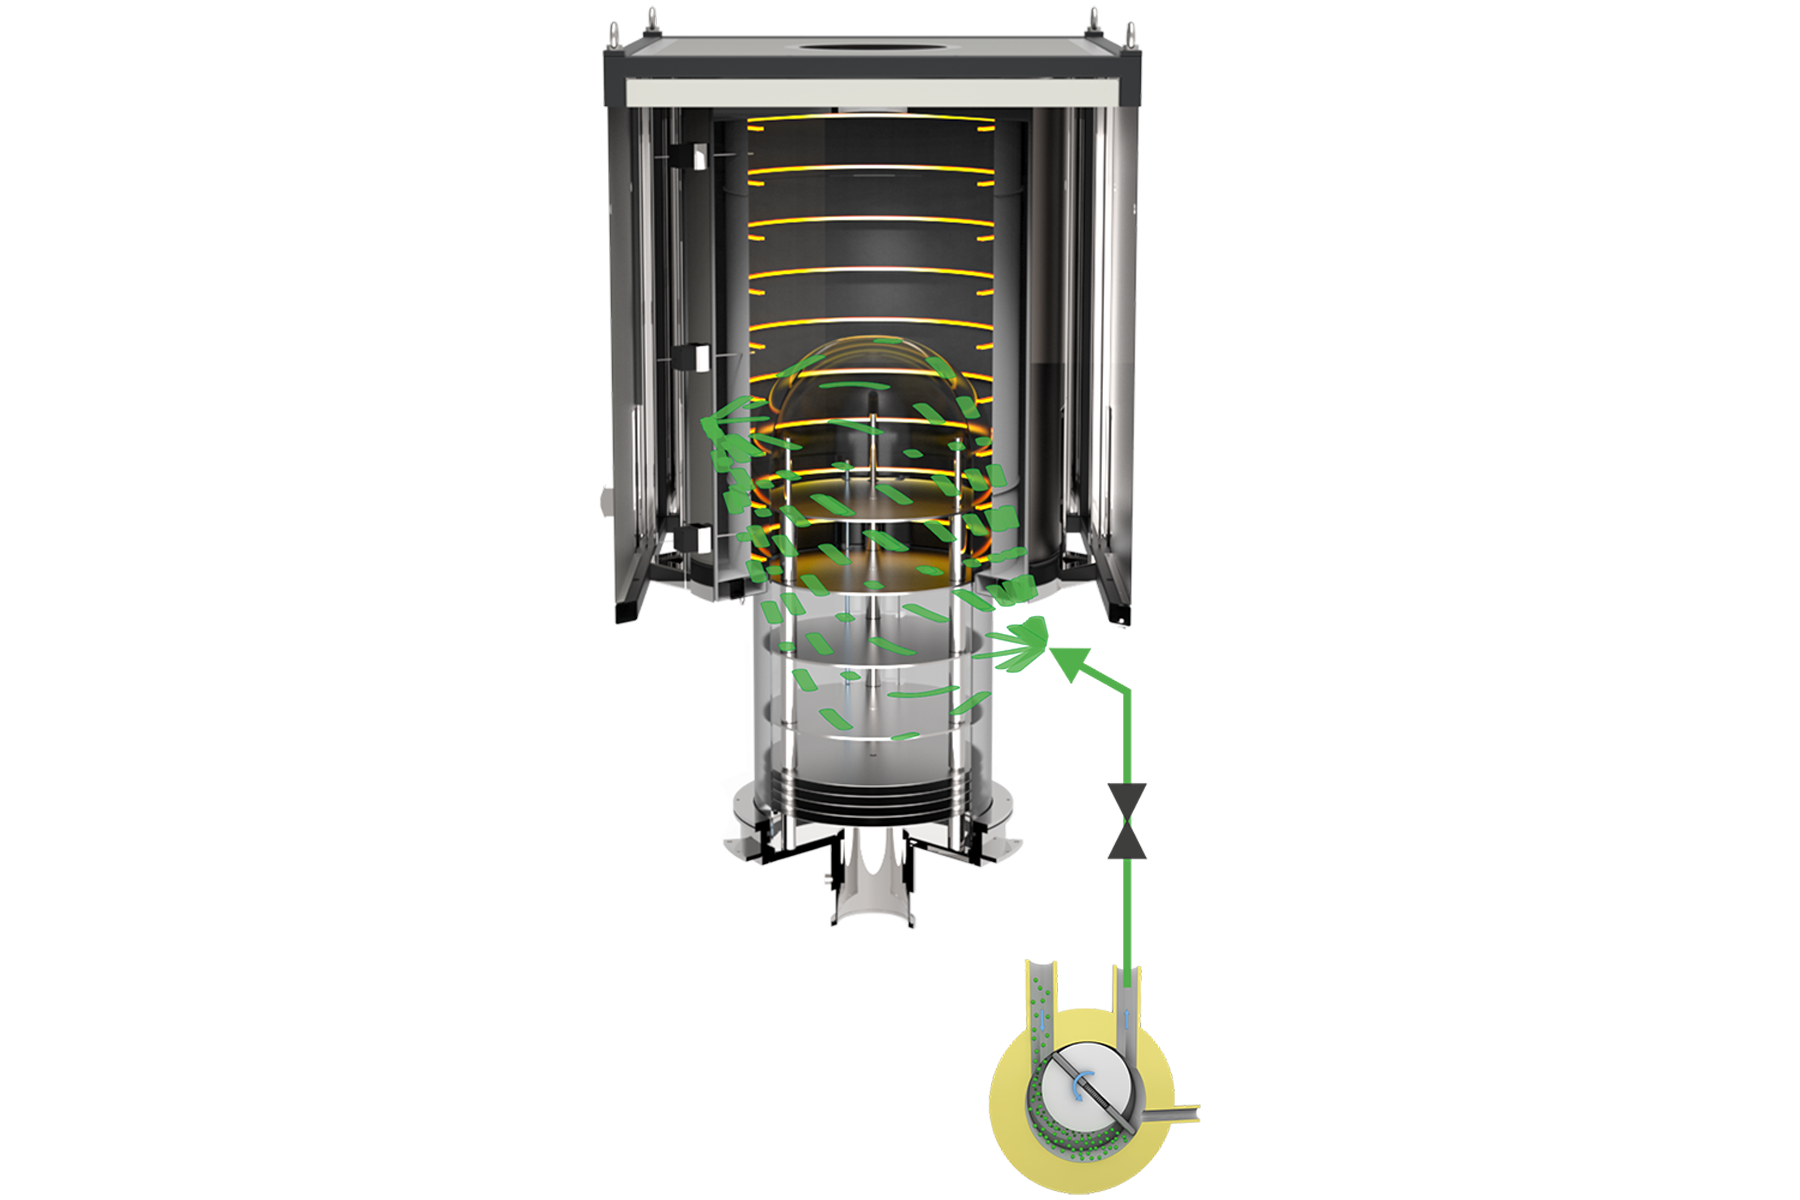
提升炉体,在石英罩上吹冷风,可加快冷却速度,缩短循环时间。
GLO
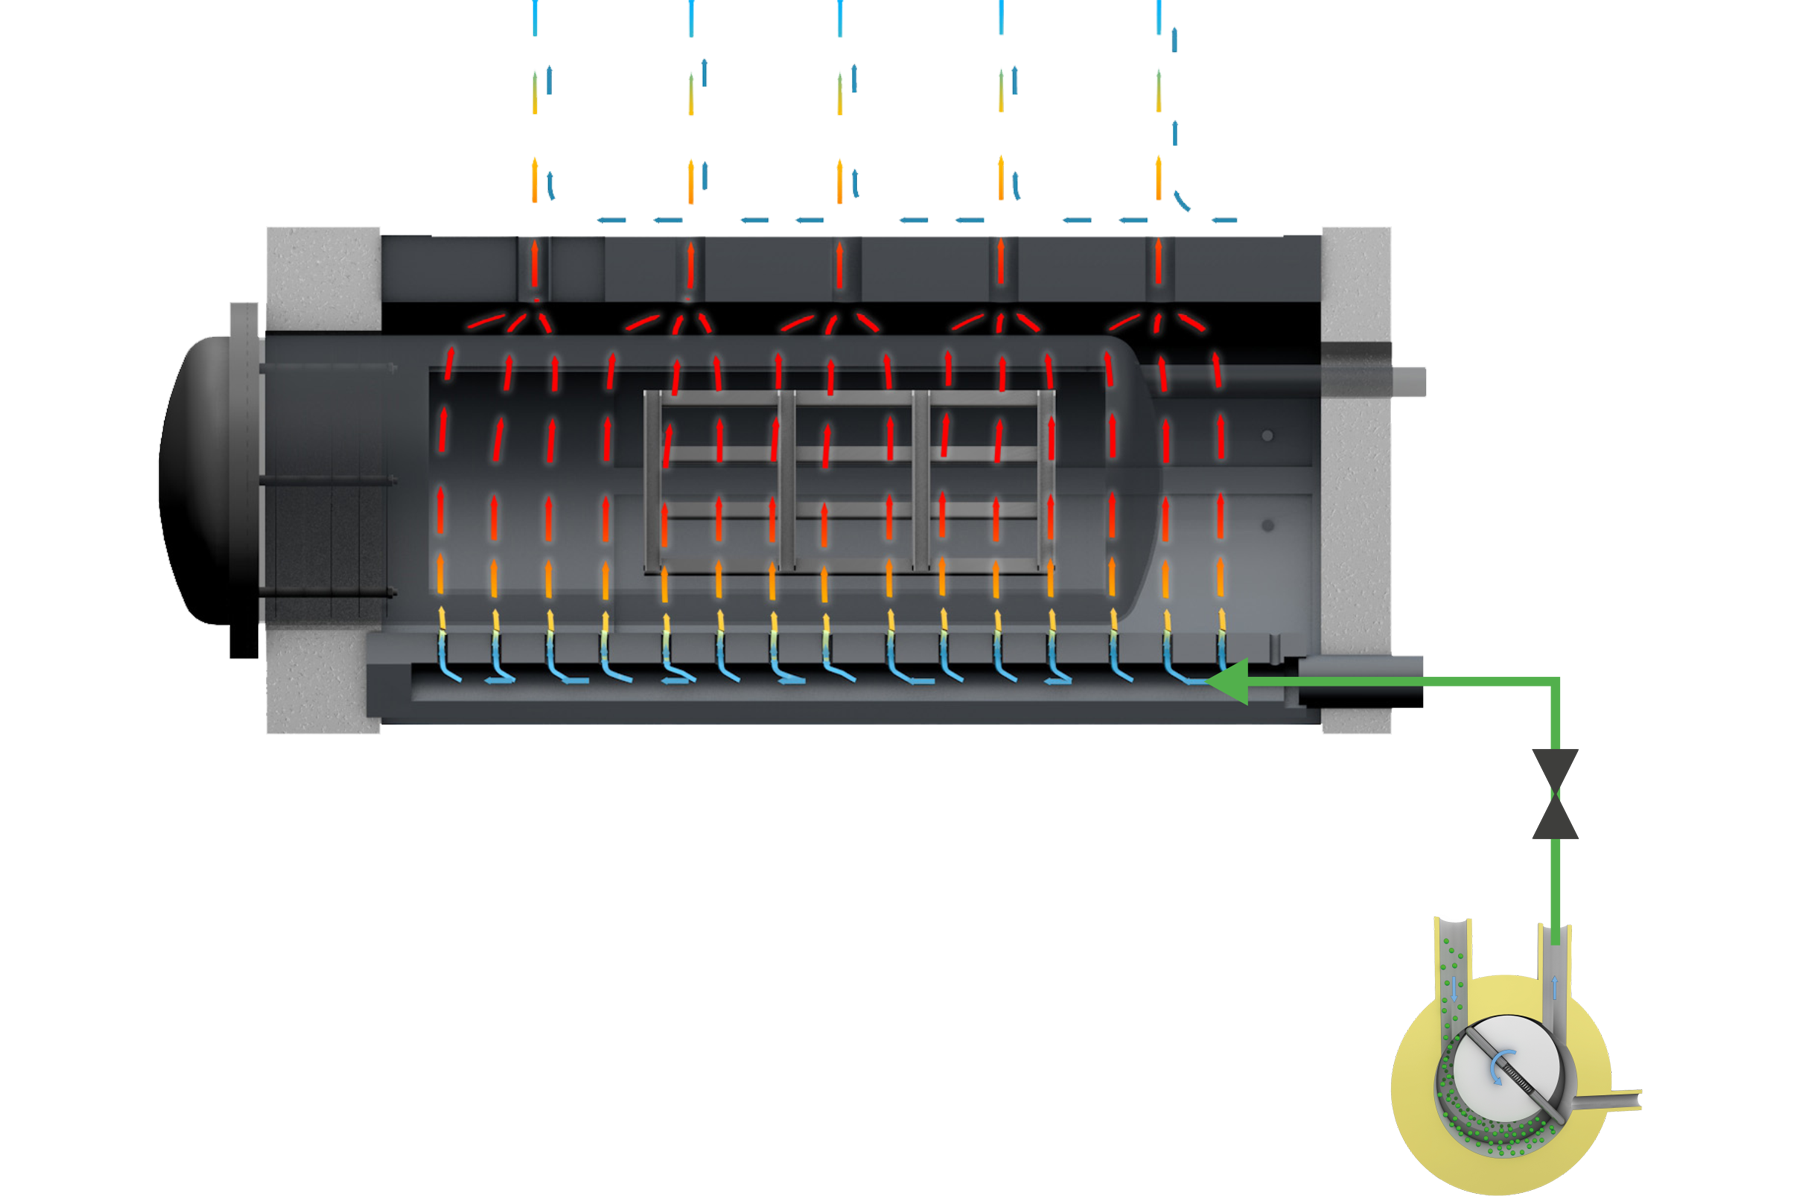
使用侧通道鼓风机从外部对蒸馏罐进行空气冷却。这种简单的技术可将冷却时间缩短 4 倍
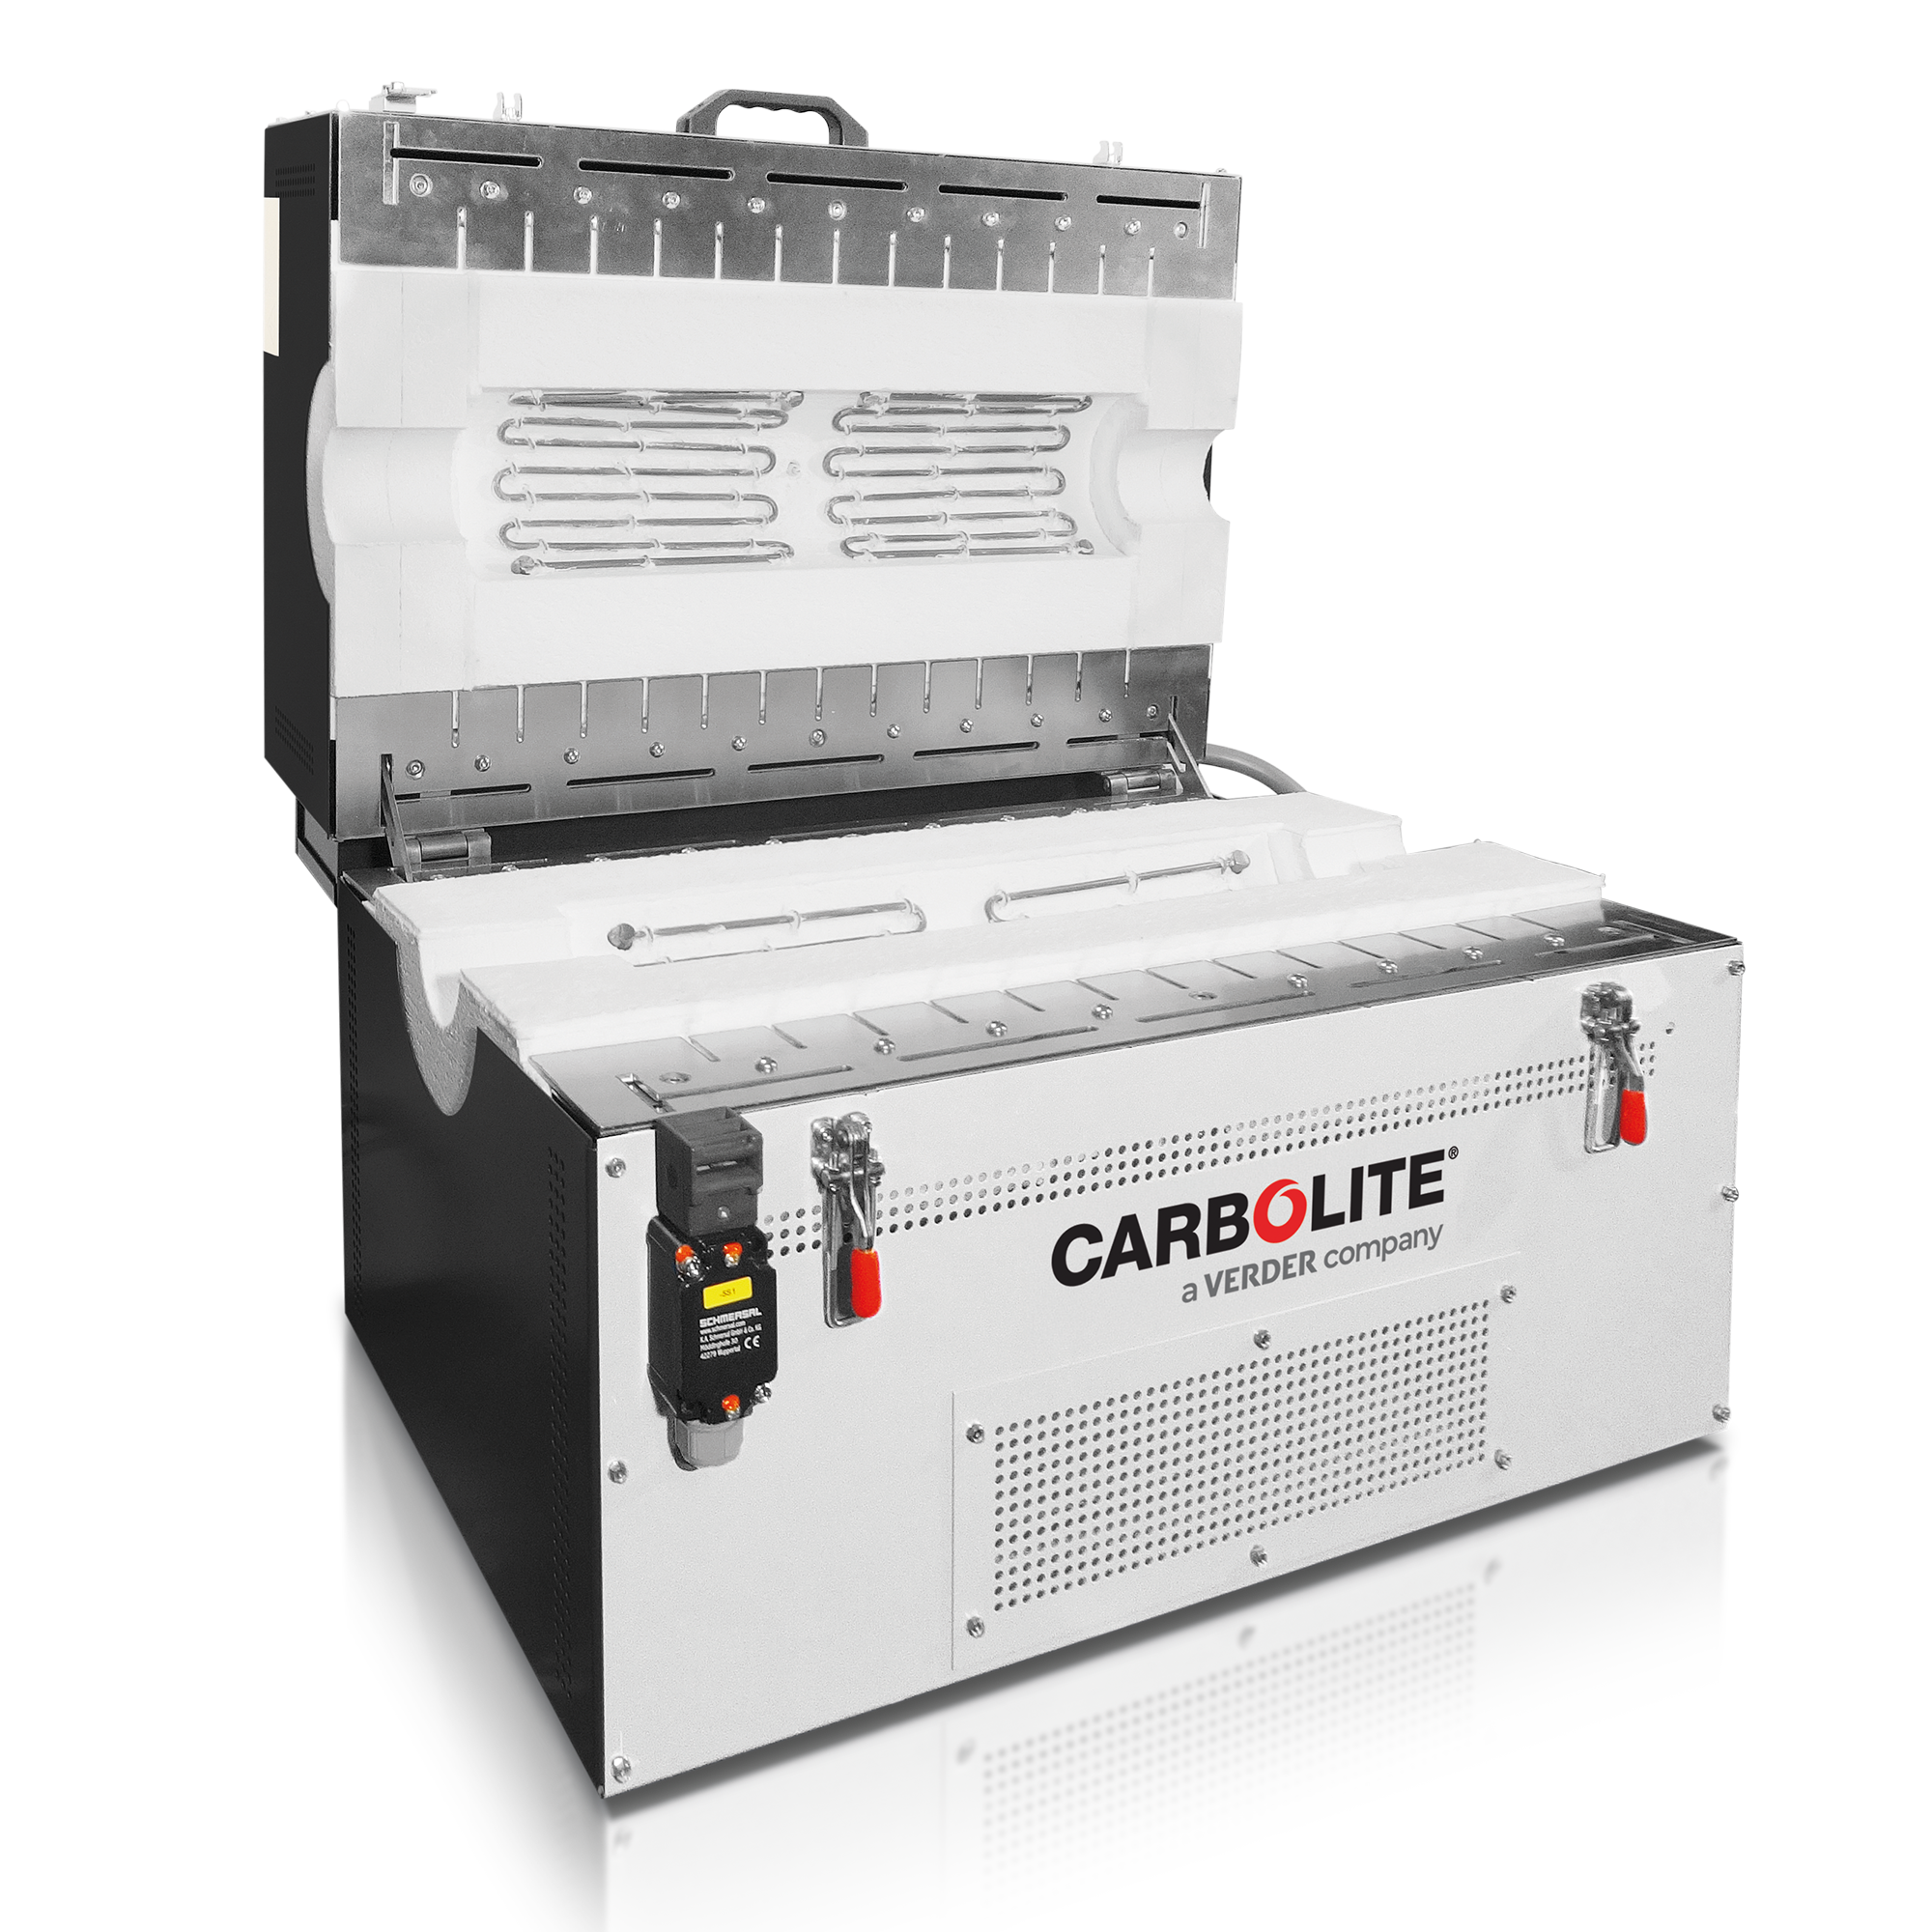
管式炉
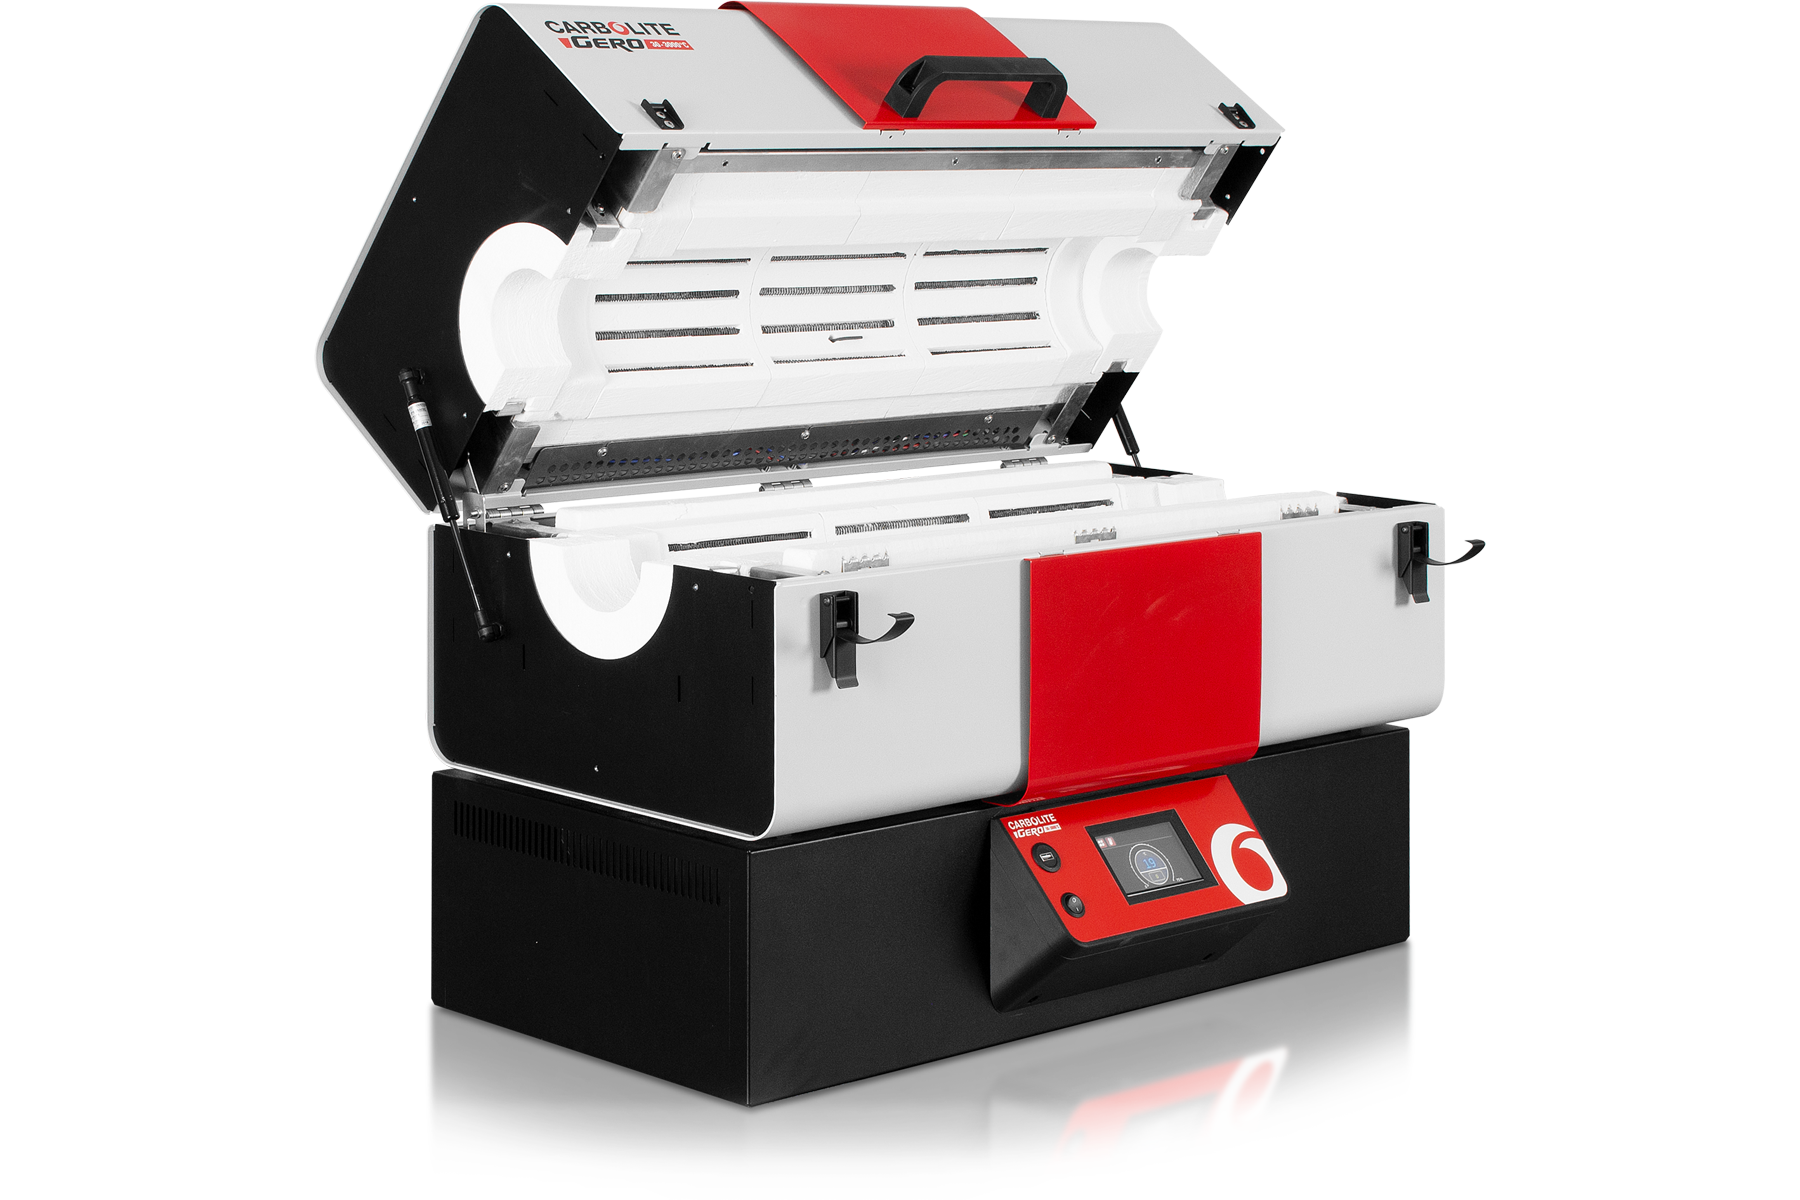
在短时间内打开炉子,通过自然空气冷却来降低温度。也可以选择使用风扇来加速冷却。但请注意,隔热材料和加热器的磨损会增加。
热处理后 & 分析
通过焊接和钎焊制造的零件可能会在真空或气体环境中退火,以确保其稳定连接。
例如,QATM 可帮助确保焊接和钎焊零件保持高质量。凭借其切割、嵌入、蚀刻和相分析产品,QATM 是使用焊接和钎焊技术制造零件的材料分析的理想合作伙伴。
钎焊 - 常见问题
什么是焊接和钎焊?
焊接和钎焊是指在不熔化贱金属的情况下,利用填充金属将金属片连接在一起。因此,焊接温度最高可达 1600°C。
焊接与amp; 铜焊有什么区别?
焊接的温度低于 450°C,钎焊的温度高于 450°C。
哪些行业使用焊接和钎焊?
焊接和钎焊可用于电子、医药技术、航空航天、国防等领域。